Узлы и технологии линии
Как устроена линия розлива: полное руководство по узлам и потоку продукта
Линия розлива — это последовательность из трех потоков, которые сходятся в одной точке: поток тары, поток продукта и поток упаковки. Если понимать, где каждый из них начинается и где стоит самое узкое место, становится понятно и как считать производительность, и почему линия за одни деньги работает, а за такие же — нет.
Короткий ответ
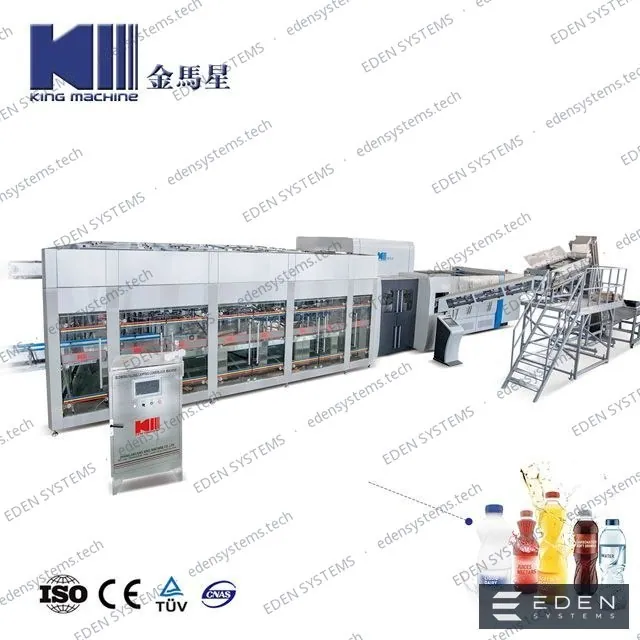
Любая линия розлива состоит из четырех зон: подготовка продукта, подготовка тары, розлив с укупоркой и оформление с упаковкой. Между зонами стоят конвейеры и накопители, задача которых — не дать остановке одной машины остановить всю линию.
Производительность линии определяет не самая мощная машина, а самая медленная в цепочке. Поэтому проектирование всегда идет от узкого места, а не от каталожной цифры наливного автомата.
Про написание: правильно и «розлив», и «разлив». В отраслевой документации на оборудование закрепился «розлив», его и используем.
Поток продукта: от сырья до клапана налива
Первый поток начинается задолго до наливной машины. Для воды это водоподготовка, для напитков — купажное отделение, для молока и соков добавляется тепловая обработка.
- 1
Подготовка исходной жидкости
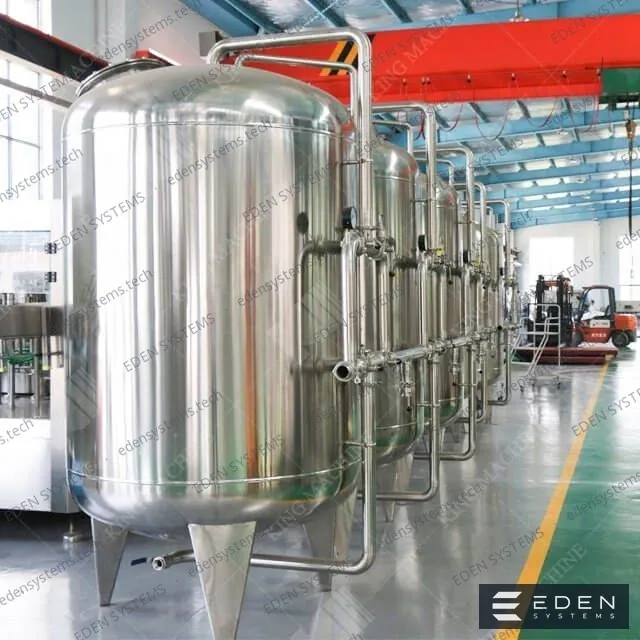
Для питьевой воды — механическая фильтрация, умягчение, обратный осмос, обеззараживание УФ или озоном. Для напитка — растворение сахара, приготовление сиропа, фильтрация.
- 2
Купаж и дозирование
Смешивание компонентов в заданной пропорции. На линиях газированных напитков этот узел совмещен с деаэрацией и сатурацией.
- 3
Тепловая обработка
Пастеризация или стерилизация там, где продукт этого требует: сок, молоко, квас, пиво. Для воды не нужна.
- 4
Промежуточная емкость
Буфер перед наливом. Его объем задает, сколько линия проработает при кратковременной остановке узла подготовки.
- 5
Подача на налив
Самотеком, насосом или под давлением — в зависимости от типа налива. Для изобарического налива по всему тракту держится противодавление.
Поток тары: от преформы до бутылки под наливом
Второй поток идет параллельно первому. На линиях ПЭТ он начинается с преформы, на линиях стекла и банки — с депаллетизации привезенной тары.
- 1
Подача преформы
Бункер, элеватор, ориентатор. Преформа выстраивается горлом вверх и подается в печь.
- 2
Разогрев
Инфракрасная печь доводит тело преформы до состояния вязкой текучести, оставляя горло холодным — резьба не должна деформироваться.
- 3
Выдув
Растяжение штоком и раздув сжатым воздухом в пресс-форме. Форма задает геометрию, объем и распределение материала по стенке.
- 4
Транспортировка бутылки
Воздушный конвейер или транспортер под горло. Пустая ПЭТ-бутылка легкая, обычный ленточный конвейер ее опрокидывает.
- 5
Ополаскивание
Переворот бутылки, промывка водой или продуктом, слив. На асептических линиях вместо промывки идет стерилизация.
Типы налива и где какой применяется
Выбор клапана определяется вязкостью продукта, наличием газа и требованием к точности дозы.
| Тип налива | Принцип | Где применяется | Точность |
|---|---|---|---|
| Гравитационный | Свободный слив по уровню | Вода, слабовязкие негазированные напитки | По уровню в бутылке |
| Вакуумный | Разрежение в таре | Стекло, вино, крепкий алкоголь | По уровню, точнее гравитационного |
| Изобарический | Противодавление, налив без сброса газа | Газированные напитки, пиво, квас | По уровню или объему |
| Объемный поршневой | Отмеренная доза поршнем | Масло, соусы, вязкие продукты | Высокая по объему |
| Весовой | Дозирование по массе на тензодатчиках | Дорогие и вязкие продукты, крупная тара | Максимальная |
| Расходомерный | Электромагнитный расходомер на каждом клапане | Молоко, соки, напитки со строгим учетом | Высокая, легко перенастраивается |
Укупорка: разные крышки — разные машины
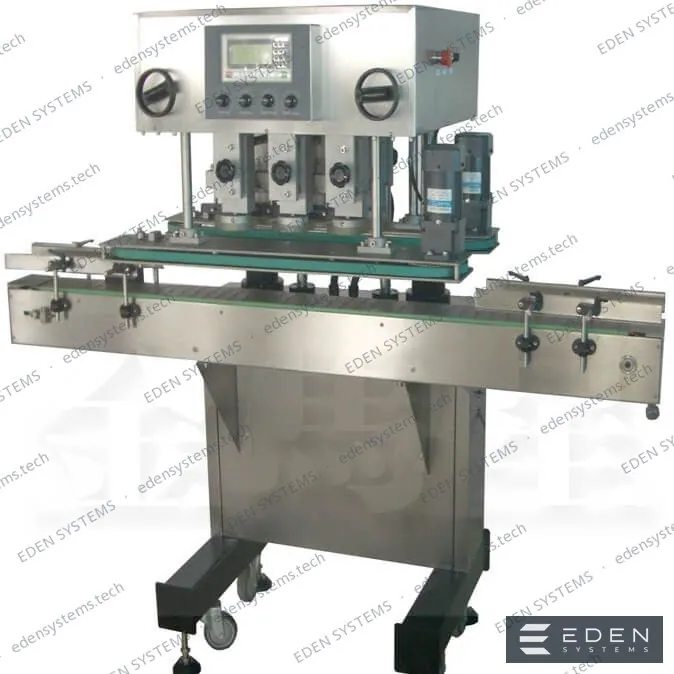
Укупорочный узел часто оказывается узким местом линии, потому что его подбирают по остаточному принципу.
- Винтовая пластиковая крышка
- Магнитные патроны с регулируемым моментом. Основной вариант для воды и напитков в ПЭТ.
- Кроненпробка
- Обжим на пиво и газировку в стекле. Требует точного позиционирования бутылки по высоте.
- Алюминиевая крышка с накаткой резьбы
- Вино, крепкий алкоголь. Резьба формируется на самой бутылке роликами.
- Триггер и помпа
- Бытовая химия и косметика. Узел ориентации распылителя добавляет отдельную машину.
- Ключ на 19 л
- Оборотная поликарбонатная тара. Отдельная конструкция патрона под большой диаметр горла.
Как считается реальная производительность
Каталожная цифра наливной машины — это скорость при непрерывной работе на идеальной таре. Реальная выработка линии всегда ниже, и разница объясняется тремя коэффициентами.
Первый — коэффициент готовности: доля времени, когда линия физически работает. Сюда входят переналадки под другой формат, CIP-мойка, замена рулона этикетки, накопление тары после остановки. На односменной линии с двумя SKU это обычно 0,75-0,85.
Второй — скорость по узкому месту. Если наливной автомат дает 6000 бут/ч, а этикетировщик 4500, то линия дает 4500. Накопитель между ними сглаживает короткие остановки, но потолок не поднимает.
Третий — выход годного. Бутылки с недоливом, кривой этикеткой, браком выдува. На отлаженной линии это доли процента, на первых неделях после запуска — заметно больше.
Практический расчет: перемножьте каталожную скорость узкого места на коэффициент готовности и на выход годного. Полученная цифра и есть то, что вы поставите в бизнес-план.
Пример расчета сменной выработки
Расчет по линии розлива воды в ПЭТ, которую мы запускали: смена 8 часов, узкое место — этикетировщик.
| Показатель | Значение | Комментарий |
|---|---|---|
| Каталожная скорость налива | 6000 бут/ч | Карусельный триблок |
| Скорость узкого места | 4500 бут/ч | Этикетировочная машина |
| Коэффициент готовности | 0,82 | Одна переналадка и одна мойка за смену |
| Выход годного | 0,99 | После выхода на режим |
| Расчетная выработка за смену | ≈ 29 200 бутылок | 4500 × 8 × 0,82 × 0,99 |
Оформление и упаковка: последний участок
- 1
Сушка бутылки
Обдув перед этикетировкой. На мокрую бутылку клей и самоклеящаяся этикетка ложатся с браком.
- 2
Этикетировка
Горячий клей на ролевую этикетку, самоклейка или термоусадочный рукав. Выбор влияет на себестоимость каждой бутылки.
- 3
Маркировка
Дата, номер партии, код маркировки. Каплеструйный или лазерный маркиратор, для отдельных категорий — с камерой верификации.
- 4
Инспекция
Контроль уровня налива, наличия крышки, положения этикетки. Отбраковка отводится с конвейера автоматически.
- 5
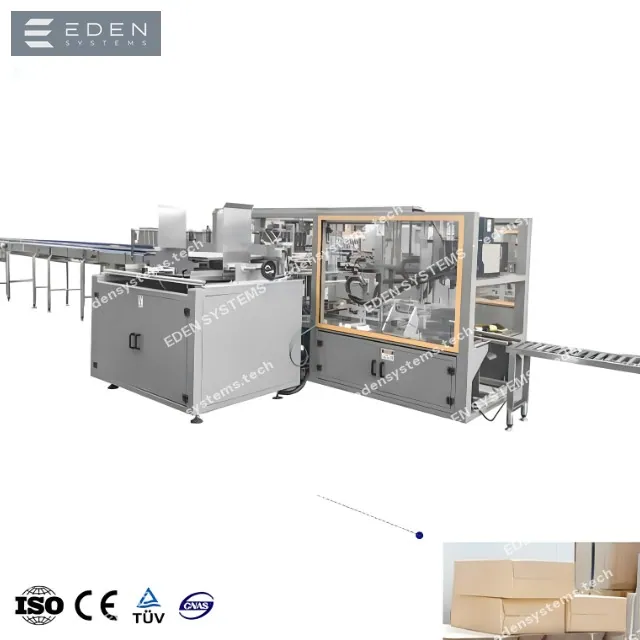
Групповая упаковка
Термоусадочная пленка, лоток, гофрокороб. Формат группы задается требованиями сети.
- 6
Паллетирование
Робот или портальный паллетайзер, обмотка стретч-пленкой, паллетная этикетка.
Пять ошибок, которые мы регулярно видим на аудитах
Это не теория: перечень собран по обследованиям действующих производств, которые обращались к нам после самостоятельной закупки линии.
- Линия подобрана по скорости налива
- Наливной автомат на 12 000 бут/ч рядом с этикетировщиком на 4000. Половина стоимости линии не работает.
- Водоподготовка не тянет пиковый расход
- Установка рассчитана на среднечасовой расход, а линия берет воду еще и на ополаскивание и мойку. Итог — простои по воде.
- Нет накопителей между зонами
- Любая остановка одной машины кладет всю цепочку. Накопитель на 3-5 минут работы снимает большую часть таких остановок.
- Компрессорная не рассчитана на выдув
- Выдув требует воздуха высокого давления и отдельного осушителя. Общий заводской компрессор эту нагрузку не держит.
- Не заложены форматные части
- Переход на второй объем бутылки внезапно требует докупки узлов и месяцев ожидания поставки.
Что нужно от площадки
| Параметр | Типовое требование | Почему важно |
|---|---|---|
| Высота потолка | От 4,5 м, для выдува и паллетайзера выше | Печь преформ и портальные узлы высокие |
| Пол | Ровный, с гидроизоляцией и трапами | Зона розлива всегда мокрая |
| Электроснабжение | Отдельный ввод, расчет по пиковой нагрузке печи и компрессора | Печь выдува дает основной пик |
| Сжатый воздух | Раздельные контуры низкого и высокого давления | Выдув и пневматика — разные требования |
| Зонирование | Разделение грязной и чистой зон | Требование санитарных норм к пищевому производству |
Частые вопросы
Розлив или разлив — как правильно?
Оба варианта допустимы. В технической документации на оборудование и в отраслевой практике закрепилось «розлив» — так называются и машины, и линии. «Разлив» чаще встречается в бытовой речи.
Сколько человек нужно для обслуживания линии?
Автоматическая линия на 4000-6000 бут/ч обычно обслуживается сменой из 3-5 человек: оператор пульта, оператор упаковки, наладчик и подсобные работники на подаче преформы и вывозе паллет. Полуавтоматическая линия той же выработки требует заметно больше людей.
Можно ли расширять линию по частям?
Да, если это заложено в компоновке: оставлены места под будущие машины, конвейеры рассчитаны на большую скорость, а электрощит имеет резерв. Мы закладываем это на этапе проектирования — дооснащение потом обходится дешевле полной перестройки.
Что чаще всего становится узким местом?
По нашим аудитам — этикетировка и групповая упаковка. Эти узлы экономят на этапе закупки, а потом они ограничивают всю линию.
Читайте дальше
Готовые решения
Оборудование в каталоге
Услуги по проекту
Расчет по теме статьи
Посчитаем вашу линию
Опишите продукт, форматы тары и плановый объем — подготовим схему линии, спецификацию и предварительный расчет бюджета с окупаемостью.
- Схема линии и спецификация узлов под ваш продукт
- Диапазон бюджета и срок окупаемости
- Требования к площадке: энергетика, вода, персонал